NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美


NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美
加工件发黑、生锈、断刀?90%的问题出在切削液上!
[ 时间:2026-04-05 阅读:585次 ]
“昨天还好好的,今天加工出来的铝合金件全黑了!” “这批不锈钢零件发到客户那里,三天就长锈了!” “一把新铣刀用不到半天就崩刃了……” 你是否也遇到过这些问题?这些看似不相关的加工问题,往往指向同一个元凶——切削液选错了或用错了。
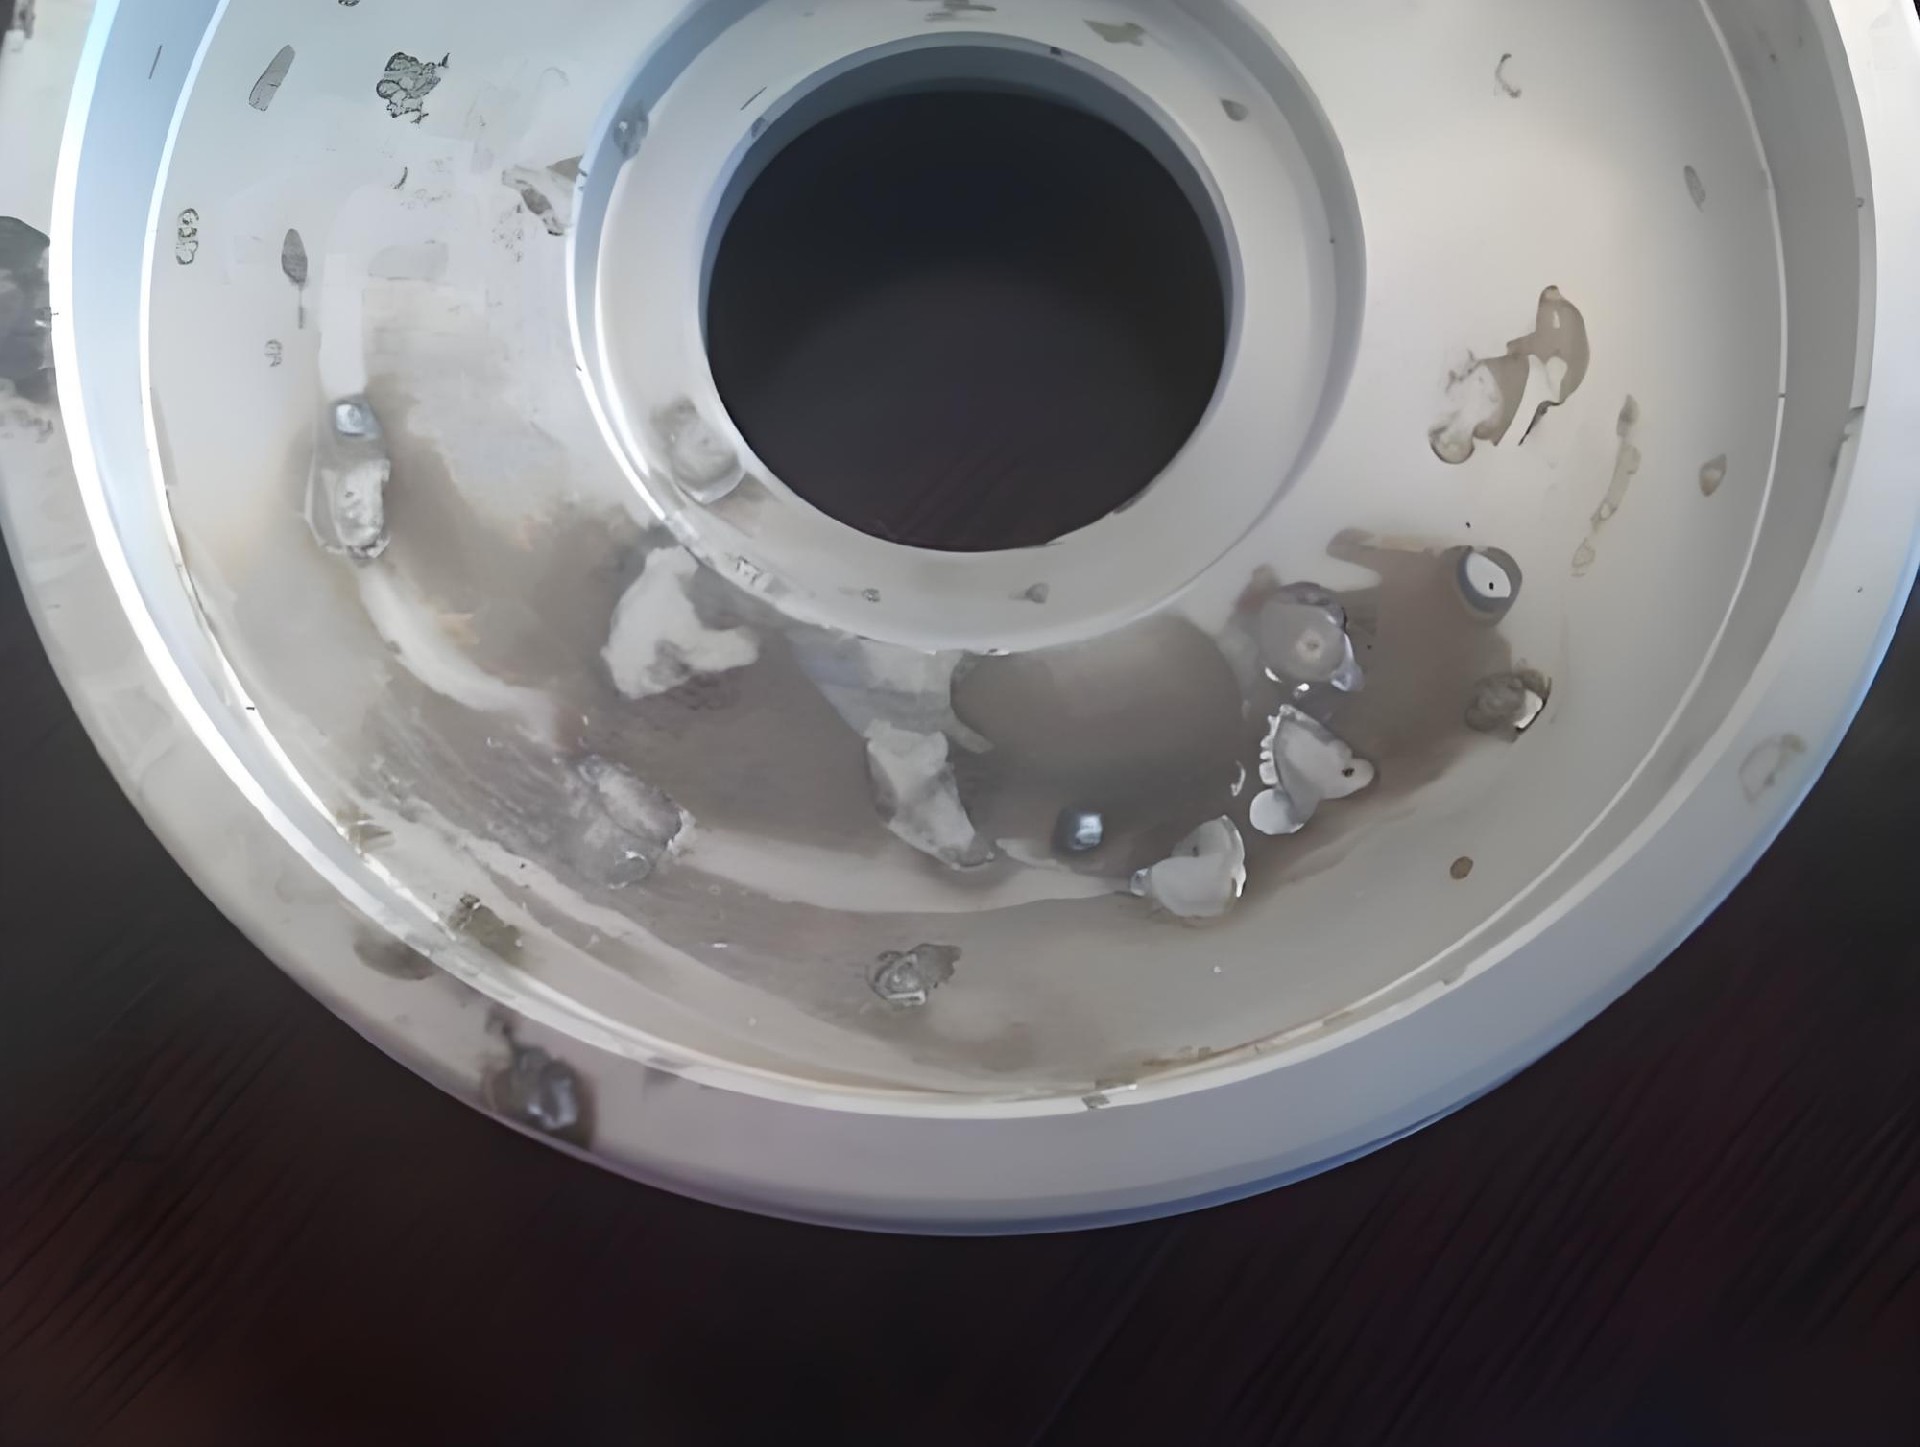
问题一:加工件发黑/氧化的原因与解决方案:
机理分析:切削液润滑性差→摩擦增大→高温氧化(发黑);冷却能力不足→切削区温度过高→加速氧化
典型场景:铝合金钻孔后孔壁发黑、不锈钢车削时切屑粘附刀尖
解决方案:选用含酯类润滑剂的铝合金专用切削液,浓度控制在8%以上;江苏佳思博全合成/半合成切削液系列针对性解决氧化问题
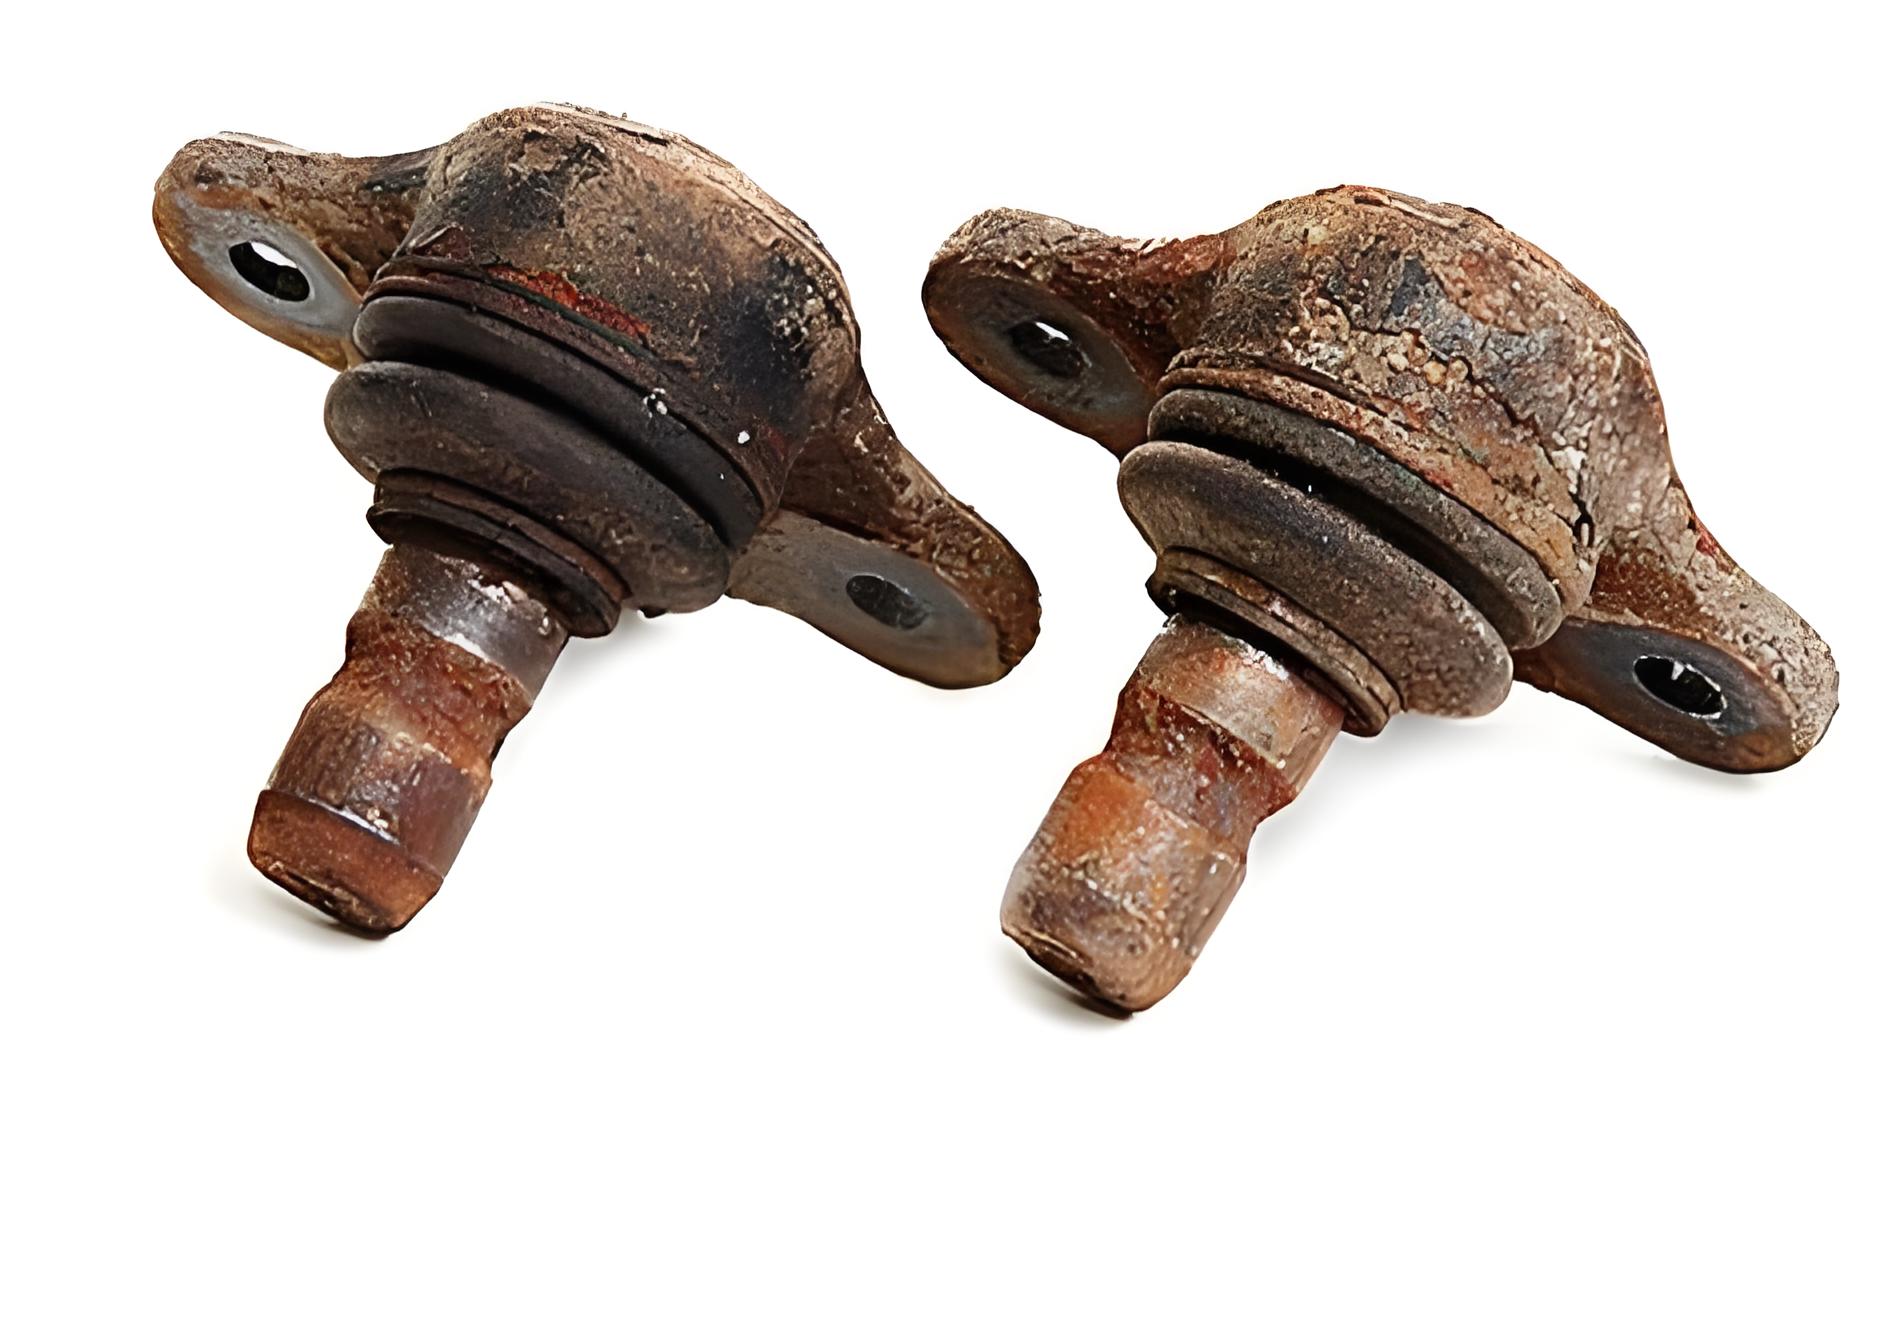
问题二:加工件生锈的原因与解决方案:
机理分析:切削液浓度过低导致防锈剂不足;防锈体系失效或受氯离子污染
解决方案:定期用折光仪检测浓度,维持推荐值±0.5%;选用含优质防锈添加剂的切削液;停机时对裸露部件涂抹防锈油
问题三:断刀的原因与解决方案:
机理分析:冷却性能不好→刀具过热磨损→断刀;润滑性能不足→摩擦力增大→切削力剧增→断刀
解决方案:根据加工材料选择适配的切削液类型;确保喷嘴对准切削区;保持切削液浓度和pH值在推荐范围
江苏佳思博切削液的针对性优势:
自主研发配方,从源头解决润滑不足和冷却不佳问题
全合成/半合成/乳化液全系产品线,精准匹配不同材料、不同工况
源头工厂直供,可提供非标定制配方,针对特定加工难点进行优化加工件发黑、生锈、断刀不是“不可抗力”,选对切削液,90%的问题都可以迎刃而解。


