NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美


NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美
铝件氧化发黑生锈?这些方法轻松助你解决
[ 时间:2025-11-26 阅读:464次 ]
铝件加工后发黑、氧化、长白毛,是机械加工行业中常见的老大难问题。这不仅影响产品外观,更可能影响工件的精度和性能。
1. 铝件发黑的原因:
铝是一种非常活泼的金属,一旦接触到空气中的氧气,就会迅速氧化形成氧化膜。这本该是一层保护膜,但在特定条件下,这层膜会变得不稳定,导致铝件出现黑斑、白毛等腐蚀现象。
2. 导致铝件发黑的主要原因有几个:
(1) 切削液pH值过高:铝是“两性金属”,既怕酸又怕碱。大多数水溶性切削液是碱性的,如果pH值过高(超过9),铝表面就会与碱性成分发生反应,导致腐蚀发黑。
(2) 切削液中的有害物质:切削液中的游离氯、极压剂等成分会与铝发生化学反应。反复使用的切削液中杂质增多,尤其是氯离子、钙离子、镁离子等含量升高,会加速铝的腐蚀。
(3) 切削液变质:切削液使用时间过长会变质腐败,细菌滋生导致腐蚀性物质增加。
(4) 加工温度过高:黑斑出现位置固定时,很可能是切削参数不当导致局部温度过高,切削液冷却不足造成的。
(5) 存储问题:切削液滴流在铝件表面未能及时清理,也会造成黑斑沉积。
3. 控制切削液pH值
解决铝件发黑问题,首先要关注切削液的pH值。
切削液的pH值控制在8.5-9.5的范围内。一旦发现pH值超标,应及时调整或更换切削液。
有研究表明,传统的铝材切削液依靠较低的pH值来减缓对铝材的腐蚀,但效果并不理想。
使用铝缓蚀剂后,即使pH值在7-10范围内,也不会腐蚀铝材。
4. 选择合适的切削液
选用专为铝加工设计的切削液至关重要。
市面上有专门用于铝和铝合金加工的切削液产品,如长城牌M2026切削液,它具有独特的腐臭抑制性能,能有效解决铝加工中的“星期一臭味”现象。
还有一些环保型半合成切削液,采用低油配方,具有高生物稳定性、不易腐败、使用寿命长的特点。
这类产品针对铝合金的加工能有效改善“粘刀”现象,延长刀具使用寿命,降低工件划伤,提升加工精度。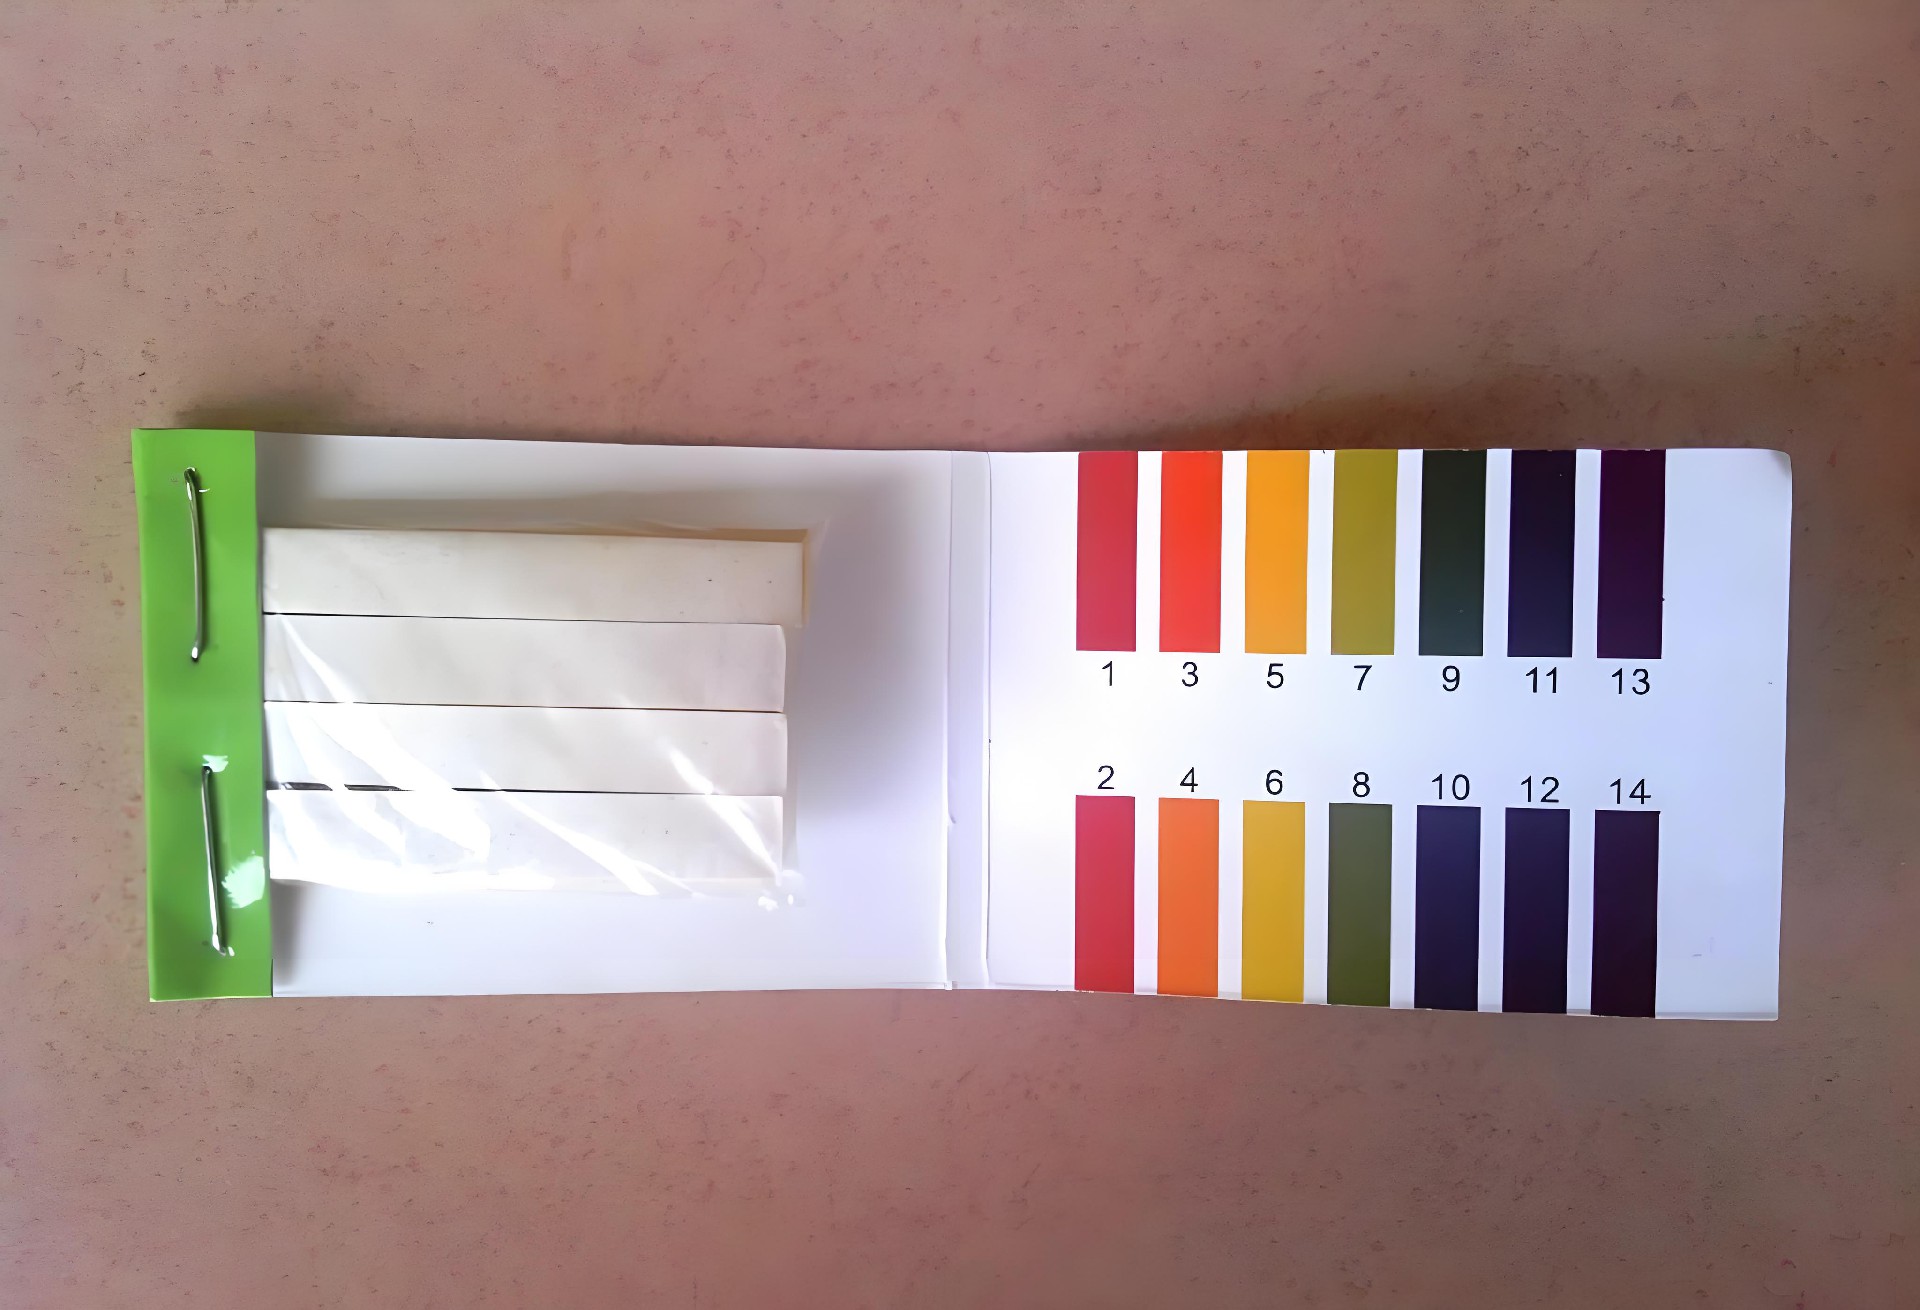
5. 添加铝缓蚀剂
在现有切削液中添加专门的铝缓蚀剂是一种经济有效的解决方案。
铝缓蚀剂,如稳定化硅酸盐结构的铝材防腐蚀剂,可以有效防止铝材黑变、灰变、白毛、失光、失色等现象的产生。
与普通硅酸盐相比,这种缓蚀剂更稳定,不易出现凝胶、沉淀等现象。
它不含磷、不易生菌,对黑色金属和其它有色金属也有辅助的防腐蚀作用。
6. 良好的加工和维护习惯同样重要:
(1) 优化切削参数:如果黑斑出现在固定位置,应调整切削参数,改善冷却条件。
(2) 定期更换切削液:及时更换已变质的切削液,防止细菌腐蚀。
7. 控制使用浓度:
按照厂家推荐浓度使用切削液,一般切削加工浓度为3%-7%,重负荷加工为5%-15%
8. 加强工件存放管理:
避免切削液在铝件表面残留和积聚,加工后及时清洗和干燥工件。
佳思博切削液,位于江苏省 南通市,生产基地5000平方米,拥有独立的研发团队,团队协力共同斩获专利10余项,支持切削液定制、代加工、生产一站式服务,针对铝件、铁件等金属加工有独特的产品研发技术,保证加工件不发黑、不氧化、不生锈....佳思博切削液-更安全环保的切削液!


