NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美


NEWS CENTER
新闻资讯
公司始终坚持,品质至上,精益求精,用户至上,诚实取信,服务尽善尽美
全合成 vs 乳化切削液到底怎么选?一个不纠结的选择指南
[ 时间:2025-11-11 阅读:637次 ]
咱们干机械加工的,都知道切削液就像刀具的“血液”,选对了,活干得漂亮,成本还低;选错了,那真是麻烦不断,糟心得很。市面上主要就分两大派:全合成切削液 和 乳化切削液。它们俩到底该怎么选?
一、先认识一下这两位“选手”
1. 全合成切削液:像“高级功能饮料”
您可以把它想象成给刀具喝的“脉动”或“红牛”。它是完全用化学原料勾兑出来的透明水溶液,里面不含一滴矿物油。
长得啥样? 透明或半透明,像清水里滴了点儿色拉油。
最大优点是啥?
① 视野极好: 加工时能清清楚楚看到工件和刀具,特别适合做精雕细琢的活儿。
② 超级耐用: 本身不爱腐败发臭,使用寿命长,像骆驼一样耐渴(耐硬水)。
③ 冷却一流: 冷却性能是它的强项,非常适合那些容易发热的加工,比如磨削、高速切削。
④ 干干净净: 工件干出来清清爽爽,几乎没有油污,后续清洗方便。
缺点是啥?
① 润滑稍欠: 在“重活”面前(比如攻丝、拉削),它的润滑性可能不如乳化液那么“给力”。
② 可能伤手: 有些配方如果没做好,容易让操作工师傅手皮肤干燥、甚至过敏。
③ 价格小贵: 前期购买成本通常会高一些。
2. 乳化切削液:像“浓香牛奶”
这个就好理解了,它是把基础油(相当于奶脂)通过乳化剂(相当于乳化剂)均匀分散到水里,变成乳白色的液体,看起来就像稀释的牛奶。
长得啥样? 经典的乳白色,不透明。
最大优点是啥?
① 润滑霸主: 因为它自带“油性”,所以在润滑方面天赋异禀。干重活、猛活,比如重型车削、攻丝、齿轮加工,它能有效保护刀具,降低磨损。
② 防锈能手: 在工件表面形成的油膜能很好地防锈。
价格亲民: 通常来说,初始购买成本更低,更“经济实惠”。
缺点是啥?
① 天生娇气: 特别容易“变质发臭”,尤其是在天热的时候,细菌真菌一繁殖,那味道……谁闻谁知道。需要精心维护。
② 看不清楚: 乳白色的液体挡住了加工区域,不方便观察。
③ 怕硬水: 遇到水质硬的地方,容易“破乳”(油水分层),效果大打折扣。
④ 清理麻烦: 工件和设备上总会带着一层油,后续清洗比较费事。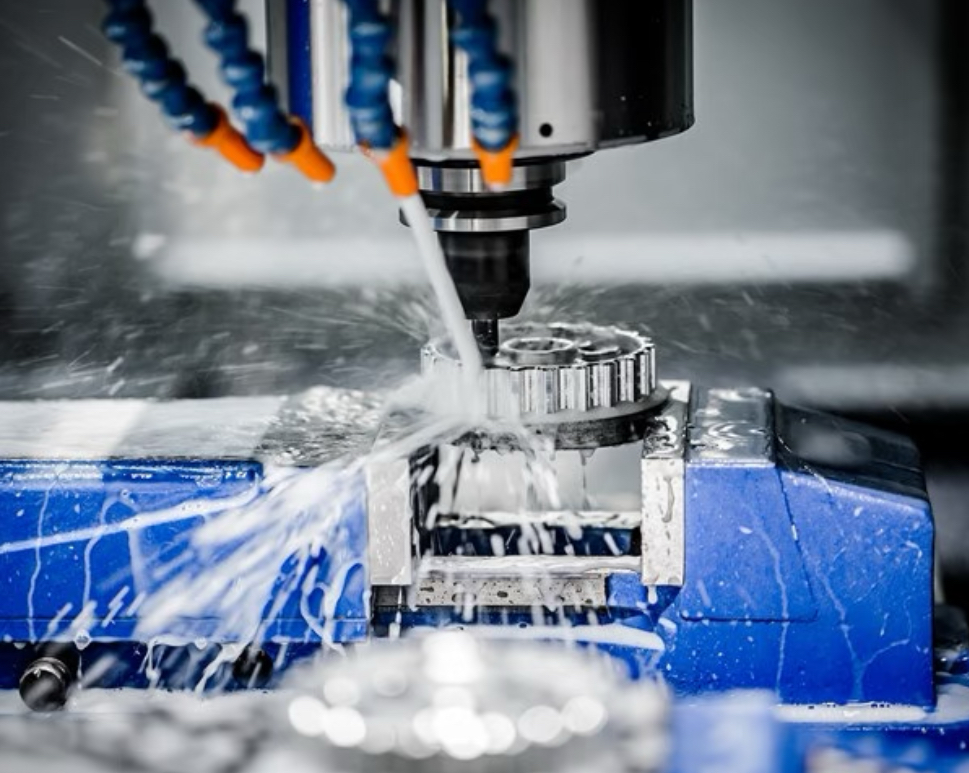
二、到底该怎么选?记住这几点就行
好了,了解了它们的脾气秉性,选择就简单多了。您就问自己下面这几个问题:
1. 您在干什么活?(看加工类型和材料)
选全合成的情况:
干的是磨削、高速加工这种发热大的活儿。
加工铸铁、铝合金等(乳化液处理铸铁粉麻烦,铝合金怕油污残留发黑)。
做的都是精加工,要求能看清加工区域。
选乳化切削液的情况:
干的是重负荷切削,比如攻丝、拉削、深孔钻。
加工碳钢、合金钢,对防锈要求高。
2. 您在乎什么?(看性能侧重点)
追求冷却、长寿、干净 → 优先考虑全合成。
追求极致润滑、省钱、防锈 → 优先考虑乳化切削液。
3. 您的车间条件怎么样?(看维护和管理能力)
这是非常关键的一点!
如果您车间有专人维护切削液,能定期检测、按时添加、管理规范,那么用乳化液可以发挥其最大价值,避开其易臭的缺点。
如果车间管理没那么精细,怕麻烦,不想天天操心发臭的问题,那多花点钱用全合成,会省心很多,长远看综合成本未必高。
4. 当地水质如何?
如果水质很硬(水垢多),乳化液会很难稳定工作,这时全合成的优势就非常明显了。
三、总结一下
给您一个最简单的决策流程图:
先看润滑要求: 活儿特别重,润滑第一? → 选乳化液
再看其他要求: 活儿不算最重,但更在乎冷却、清洁、寿命和省心? → 选全合成。
最后说句实在话,没有绝对完美的产品,只有最适合您当下情况的选择。有时候,介于两者之间的“半合成切削液”也是个不错的折中方案。
佳思博切削液,位于江苏省 南通市,生产基地5000平方米,拥有独立的研发团队,团队协力共同斩获专利10余项,支持切削液定制、代加工、生产一站式服务,针对铝件、铁件等金属加工有独特的产品研发技术,保证加工件不发黑、不氧化、不生锈....佳思博切削液-更安全环保的切削液!


